




Non esitare a contattare quando hai bisogno di noi!
 Casa / Notizia / Notizie del settore / Lavorazione CNC a cinque assi: come funziona, quanto costa e quando conviene
Lavorazione CNC a cinque assi: come funziona, quanto costa e quando conviene
 2026.11.18
 Notizie del settore
Un collettore idraulico con dodici fori trasversali ad angoli composti atterra sulla scrivania per un preventivo. Su una fresatrice a tre assi sono necessari cinque setup e cinque attrezzature, e il terzo setup da solo introduce un errore di posizionamento di circa 0,03 mm con cui ogni operazione successiva deve convivere. Su una macchina a cinque assi lo stesso pezzo viene lavorato in un unico serraggio.
Questo confronto è l’intero business case. Il CNC a cinque assi non vince il lavoro perché sembra avanzato; vince perché elimina le impostazioni e l'eliminazione di un'impostazione elimina un dispositivo, un nuovo serraggio, un giudizio dell'operatore e uno strato di stack di tolleranza che nessuno può controllare in seguito. Se una famiglia di parti sul tuo pavimento necessita ancora di quattro o più configurazioni, vale la pena modellare seriamente i cinque assi. Se ne ha bisogno, il capitale viene solitamente speso meglio per la capacità che utilizzerai ogni giorno.
Cosa significa realmente il CNC a cinque assi
Il CNC a cinque assi non è un tipo di macchina. Descrive qualsiasi centro di lavoro in grado di posizionare o guidare l'utensile da taglio lungo tre assi lineari - X, Y e Z - più due assi rotanti scelti tra A (rotazione attorno a X), B (rotazione attorno a Y) e C (rotazione attorno a Z). Il conteggio degli assi conta molto meno della modalità operativa: posizionale o simultanea.
3 2 lavorazioni di posizione
I due assi rotanti indicizzano un angolo e si bloccano. Il taglio avviene quindi esattamente come su una macchina a tre assi, solo da una direzione diversa. Gli assi rotanti si comportano come dispositivi di metallo: i cambiamenti di orientamento richiedono pochi secondi e un giunto rotante bloccato è vicino a una fusione solida in termini di rigidità. Per la maggior parte dei lavori in officina (staffe, alloggiamenti, piastre con facce angolate), 3 2 offre la maggior parte dei vantaggi con una frazione dello sforzo di programmazione.
Lavorazione simultanea a cinque assi
Tutti e cinque gli assi si interpolano insieme in modo che l'asse dell'utensile segua la superficie. Questo è ciò che richiedono giranti, blisk, pale, impianti e cavità di stampi dal profilo profondo, ed è anche la modalità che rende raggiungibili le caratteristiche di sottosquadro e fori incrociati senza ri-fissaggio. Richiede un CAM con simulazione della macchina, un post-processore collaudato su rottami e operatori che comprendano i limiti e le singolarità della rotazione.
| Configurazione | Come si comporta la macchina | Utilizzo tipico | Sforzo di programmazione | Rigidità |
|---|---|---|---|---|
| 3 assi | Mandrino fisso; parte riposizionata manualmente tra le configurazioni | Parti prismatiche con caratteristiche su due o tre facce | Basso | Il più alto |
| 3 2 posizionale | Indexaggio e bloccaggio assi rotanti; il taglio rimane in un orientamento fisso | Facce angolate, fori trasversali, lavoro su cinque facce in un unico serraggio | Moderato | Alto quando bloccato |
| 5 assi simultanei | Tutti gli assi interpolano mentre l'utensile è in taglio | Giranti, pale, stampi sagomati, lavorazioni sottosquadro | Alto: sono richiesti simulazione e post verificato | Bassoest, especially with rotary mass in the head |
Le tre costruzioni della macchina e il loro effetto sulla configurazione
Il punto in cui si trovano fisicamente gli assi rotanti modifica la rigidità, l'area di lavoro e il peso del pezzo che è possibile sostenere. Tre layout coprono quasi tutto sul mercato.
- Testa/testa: entrambi gli assi rotanti risiedono nella testa del mandrino, quindi la tavola rimane piatta e può trasportare pezzi pesanti o ingombranti. La penalità è lo spostamento della massa in alto nella struttura, che limita le dimensioni e la rigidità, cosa più comune sulle macchine più piccole.
- Testa/tavolo: un asse rotante nel mandrino, solitamente B, e uno nella tavola, solitamente C. Questo è il compromesso più comune: rigidità utilizzabile, ingombro pratico e buon accesso per lavori di medie dimensioni.
- Tavolo/tavolo (perno): entrambi gli assi si trovano sulla tavola, inclinando e ruotando il pezzo. Molto preciso e rigido per le parti che si adattano, ma il perno limita il peso della parte e la gravità che agisce su un pezzo pesante si manifesta come errore di posizionamento sugli encoder rotativi.
Controllare i valori di coppia rotante rispetto alla parte che si intende effettivamente eseguire. Una tavola valutata con una capacità di tenuta statica di 200 kg può essere valutata a un terzo di quella una volta che l'asse deve accelerare il carico, e la figura dinamica è quella che sopravvive al contatto con un tempo di ciclo.
Dove ritornano i soldi
Il recupero dell’investimento a cinque assi raramente appare come un ciclo più veloce. Appare come ore rimosse dalla parte anteriore e posteriore del ciclo e come difetti che smettono di verificarsi.
Eliminazione dell'installazione
Una parte da quattro setup che diventa una parte da un setup elimina tre progetti di attrezzature, tre corse di prova e tre possibilità di caricare il pezzo nel modo sbagliato. Laddove un'installazione costa dai 45 ai 90 minuti di inattività del mandrino, quell'elemento pubblicitario da solo spesso è sufficiente.
Strumenti più corti e più rigidi
Le cavità profonde su una macchina a tre assi costringono utensili lunghi e la deflessione aumenta con il cubo della sporgenza. Inclinando la testa è possibile ottenere la stessa caratteristica con uno strumento più corto del 30-40%, il che può moltiplicare la rigidità più volte. Il risultato visibile è una migliore finitura superficiale e una maggiore durata dell'utensile; il risultato nascosto è un minor numero di passaggi di semifinitura.
Un dato invece di una pila di essi
Tre configurazioni che contribuiscono ciascuna con 0,02 mm di errore di posizione non forniscono 0,02 mm in totale: nel peggiore dei casi forniscono circa 0,06 mm e di solito emerge come un richiamo di posizione tra due elementi lavorati in configurazioni diverse. Un singolo serraggio collassa lo stack in un contributo. La rigidità alla fonte è altrettanto importante, motivo per cui dietro c’è lo stesso ragionamento centri di tornitura orizzontale ad alta rigidità .
Controllo dell'asse utensile su superfici sagomate
Con l'asse dell'utensile mantenuto vicino alla normale alla superficie, una fresa a testa sferica continua a lavorare attorno al suo diametro effettivo invece di trascinarsi alla velocità di taglio prossima allo zero sulla punta dell'utensile. Lo stepover può essere leggermente ampliato e il tempo di lucidatura manuale diminuisce in un modo che non viene mai visualizzato in una stima CAM.
I costi che raramente compaiono nel preventivo
Il prezzo della macchina è il numero meno sorprendente del progetto. Il resto tende ad arrivare dopo, in fatture e in ore.
- CAM e un post-processore verificato. Un palo a cinque assi simultanei è specifico per la macchina e deve essere testato su rottami prima che tocchi una parte del cliente. Budget per il software di simulazione come requisito, non come opzione.
- Orari di programmazione. La programmazione di un primo percorso utensile simultaneo può richiedere da tre a dieci volte il tempo necessario per un lavoro equivalente a tre assi. Mantieni circa l'80% del carico di lavoro in 3 2 e riserva percorsi simultanei alle funzionalità che ne hanno realmente bisogno.
- Abilità dell'operatore. I limiti del rotante, le singolarità, la consapevolezza delle collisioni e il sondaggio in corso non vengono assorbiti in una settimana e un incidente con il perno è un modo costoso per apprenderli.
- Portautensili e spazio libero. Supporti corti e ben bilanciati, molti di loro nel caricatore e spazio sufficiente per mantenere la testa fuori dall'apparecchio ad ogni angolazione.
- Edilizia e servizi. Lavori di fondazione, gestione del refrigerante e dei trucioli e temperatura ambiente stabile se si prevede che gli encoder rotativi mantengano la precisione per un intero turno.
- Manutenzione e calibrazione. Il gioco rotante, i controlli dell'encoder e la verifica della geometria rientrano nel piano annuale fin dal primo giorno, non dopo il primo lotto fuori tolleranza.
Un test pratico prima di impegnarti
Confrontalo con tre mesi di carte di lavoro, non con la brochure.
- Contare le parti che necessitano di più di due orientamenti. Se quel gruppo rappresenta meno di un quinto del carico di lavoro, 3 2 su una macchina verticale esistente potrebbero già coprirlo.
- Elenca le tolleranze con cui combatti attualmente. Se il problema è una dicitura della posizione tra elementi su facce diverse, cinque assi lo risolvono. Se si tratta di una tolleranza dimensionale su una singola faccia, non è così.
- Modello di ammortamento basato sulle ore di installazione e rilavorazione anziché sul tempo di ciclo. Ridurre i tempi su una macchina a cinque assi spesso non è migliore che su una macchina a tre assi e citarlo come un aumento di velocità lusinga i numeri.
- Valuta onestamente l'alternativa: installazioni interne extra rispetto al subappalto della famiglia a un negozio a cinque assi. Con volumi bassi di solito vince il subappaltatore e non viene vincolato alcun capitale.
Se il tuo negozio è costruito attorno alla tornitura
Non tutti i problemi di configurazione necessitano di una fresatrice a cinque assi. Sui pezzi di tipo ad albero e a mandrino, il primo vero vantaggio deriva solitamente dal completamento di più operazioni in un unico serraggio su un tornio: la stessa logica di eliminazione delle impostazioni, applicata a un diverso orientamento del mandrino.
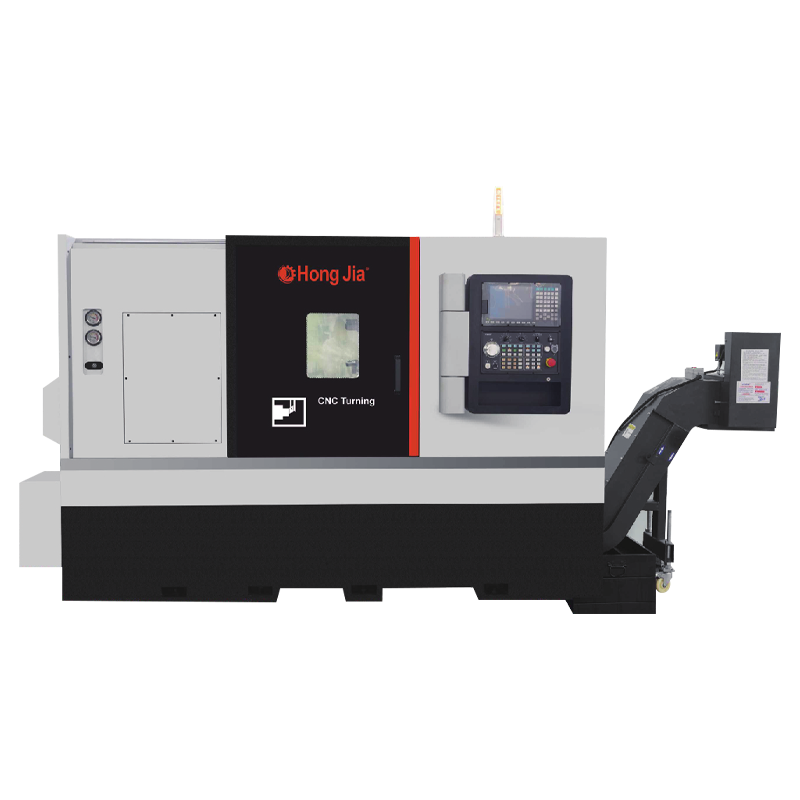
La tornitura sincrona a tre assi, con un asse C, utensili motorizzati e un secondo mandrino sincronizzato, consente di lavorare un albero da entrambe le estremità contro un dato, con superfici fresate e fori trasversali finiti nello stesso ciclo. Ciò elimina la seconda operazione, il secondo apparecchio e la seconda possibilità di perdere la concentricità.
 Centro di tornitura orizzontale sincrono a 3 assi NC-106D-Y Un centro di tornitura sincrono a tre assi con torretta motorizzata e asse Y, adatto a completare operazioni di tornitura, fresatura, foratura e alesatura su alberi con meno piazzamenti. Visualizza il prodotto →
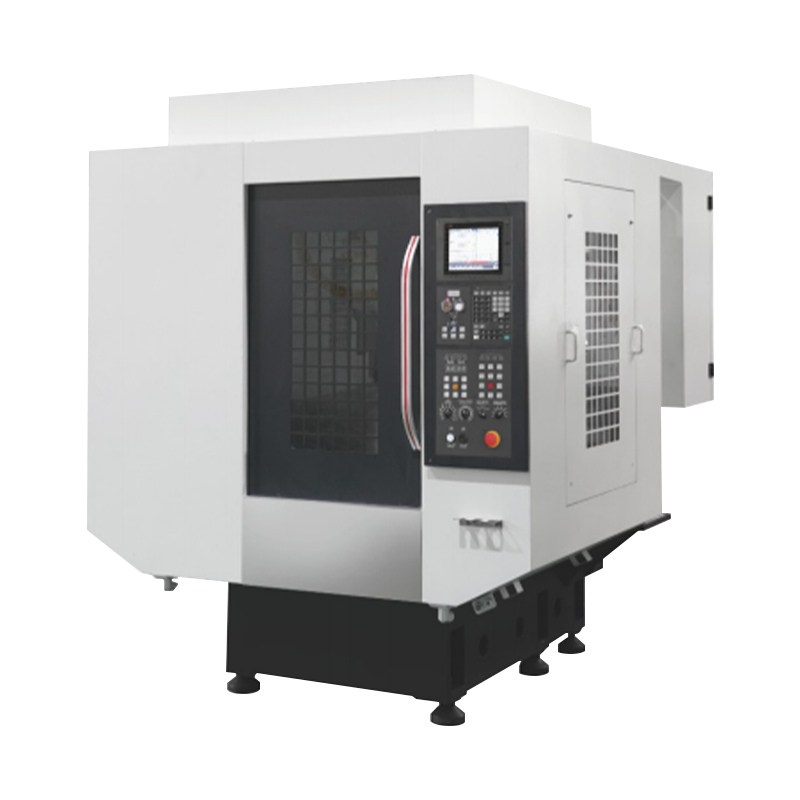
Quando un pezzo necessita di tornitura, foratura e alesatura in un unico colpo, un centro di tornitura con torretta motorizzata e capacità di alesatura comprime tre operazioni in una. Gli aspetti economici sono identici a quelli del lavoro a cinque assi: il risparmio risiede nelle attrezzature, non nella velocità del mandrino.
 Centro di tornitura orizzontale di tornitura, foratura e alesatura T36P Un centro di tornitura orizzontale per tornitura, foratura e alesatura di pezzi complessi, con struttura ad elevata rigidità e serbatoio refrigerante estraibile da 75 L. Visualizza il prodotto →
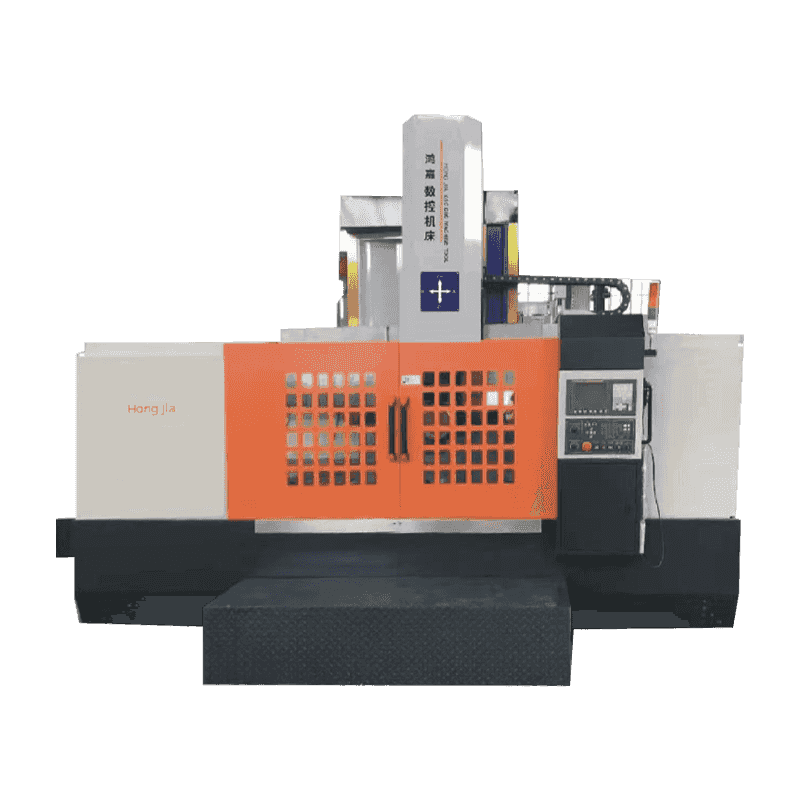
Per lavori prismatici di grandi dimensioni, un centro di lavoro a doppia colonna fornisce un'area di lavoro che un telaio a C non può, e con una testa indicizzatrice copre facce angolate in 3 2 senza pagare per il pieno controllo simultaneo.
 Centro di lavoro a doppia colonna per pezzi di grandi dimensioni Una serie di centri di lavoro a doppia colonna per pezzi grandi e pesanti, con basamento in ghisa ad alta resistenza, larghezze del portale fino a 1400 mm e velocità di spostamento rapido fino a 20 m/min. Visualizza il prodotto →
Il catalogo dietro questo sito si colloca in quella fase precedente della stessa logica: centri di tornitura orizzontali, torni verticali e centri di lavoro costruiti per ridurre il numero di volte in cui una parte viene bloccata; il contesto aziendale stabilisce la base produttiva dietro di esso. Se una famiglia di pezzi necessita davvero di cinque assi simultanei, tale capacità deve provenire da una macchina progettata per questo. Ciò che un centro di tornitura o un centro di lavoro 3 2 può fare è eliminare le configurazioni che non hanno mai avuto bisogno di cinque assi.
Preparare la sala
La macchina arriva molto prima che il processo sia stabile. Questi elementi decidono se il primo mese è produttivo o doloroso.
- Fondazione e livellamento: seguire le prescrizioni di carico e ancoraggio, quindi ricontrollare il livello dopo le prime settimane di taglio.
- Stabilità termica: gli encoder rotativi e la crescita del mandrino rispondono entrambi agli sbalzi di temperatura; un workshop che varia di dieci gradi durante un turno lo mostrerà nelle parti.
- Dati di tastatura e utensile: il rilevamento in macchina converte una macchina a cinque assi da una macchina di taglio veloce in una macchina con correzione automatica ed è l'assicurazione più economica contro gli errori di fissaggio.
- Verifica: un controllo ballbar e un taglio di prova su un artefatto noto, compresi gli offset del centro rotante, prima che venga rilasciato qualsiasi lavoro del cliente.
- Corse a secco: provare ogni nuovo programma in simulazione, poi in aria con la porta chiusa, poi in alluminio prima che si avvicini a un risultato finale.
Il CNC a cinque assi è uno strumento di eliminazione delle configurazioni con un biglietto d'ingresso elevato. Acquistalo quando la famiglia di parti ha angoli composti, caratteristiche trasversali o uno stack di tolleranze che tre impostazioni non possono sostenere e acquistalo con il CAM, il post-processore e la formazione già preventivati, perché sono questi che convertono il conteggio degli assi in parti spedite. Se la risposta onesta è che due o tre numeri di parte necessitano di controllo simultaneo mentre il resto funziona felicemente in 3 2, subappalta quei pochi e spendi il capitale sulla capacità che caricherai ogni settimana.
