


Non esitare a contattare quando hai bisogno di noi!
 Casa / Notizia / Notizie del settore / Lavorazione multiasse: tipi, vantaggi e come selezionare l'attrezzatura giusta
Lavorazione multiasse: tipi, vantaggi e come selezionare l'attrezzatura giusta
 2026.09.23
 Notizie del settore
Il controllo qualità ha appena rifiutato il terzo lotto di una colata di collettore perché due porte angolate non si allineano. Questo rifiuto è il momento in cui la maggior parte delle officine meccaniche inizia a leggere informazioni sulla lavorazione multiasse. Quando un pezzo deve essere nuovamente bloccato per raggiungere elementi angolati o curvi, ogni nuova configurazione reintroduce errori di allineamento, usura delle attrezzature e giudizio dell'operatore. La lavorazione multiasse mantiene il pezzo in un unico serraggio e consente all'utensile di raggiungerlo da più direzioni, motivo per cui i produttori aerospaziali e medicali lo utilizzano da decenni. Il risultato immediato sono tolleranze più strette e tempi di consegna più brevi; il risultato più grande è un processo prevedibile e corretto nella prima parte. Tuttavia, la macchina è solo metà della soluzione: i percorsi utensile CAM, il bloccaggio del pezzo e l'esperienza del programmatore decidono se gli assi aggiuntivi guadagnano effettivamente il loro mantenimento.
Cosa significa realmente la lavorazione multiasse
Le macchine CNC descrivono il movimento con assi coordinati. I tre assi lineari sono X, Y e Z. Un asse rotante che gira attorno a X è l'asse A, attorno a Y è l'asse B e attorno a Z è l'asse C. Quando una macchina combina assi lineari con almeno un asse rotativo, diventa una macchina multiasse. La maggior parte delle macchine a quattro assi utilizza una tavola rotante sull'asse C; le macchine a cinque assi aggiungono una testa del mandrino inclinabile, una tavola inclinabile o entrambe. La frase 3 2 si riferisce ad una macchina a cinque assi utilizzata in modalità di posizionamento, dove gli assi rotanti si muovono ad angolo e si bloccano, quindi tagliano allo stesso modo di una macchina a tre assi.
La tabella seguente mette a confronto le configurazioni che dominano le officine lavorative e il compromesso che ciascuna di esse comporta:
| Configurazione | Movimento | Parti tipiche | Punto di forza principale | Attenzione |
|---|---|---|---|---|
| 3 assi | X, Y, Z lineari | Parti prismatiche semplici, piastre, tasche | Costo più basso, programmazione semplice | Le funzionalità angolate necessitano ancora di configurazioni aggiuntive |
| 4 assi (3 1) | X, Y, Z più un asse rotante | Scanalature curve, alloggiamenti per ingranaggi, profili lunghi | Movimento rotatorio a costi moderati | Lunghezza della parte limitata dal diametro della tavola |
| 5 assi 3 2 | X, Y, Z più due assi rotanti | Staffe con porte angolate, basi per stampi | Raggiunge cinque lati in una configurazione | Manca un vero taglio simultaneo a cinque assi |
| 5 assi simultanei | X, Y, Z più assi rotanti interpolati | Giranti, pale di turbine, forme organiche | Migliore finitura superficiale e tempo ciclo | Più costoso da programmare e verificare |
| Centro di tornitura multitasking | Asse X, Z, Y, C, secondo mandrino | Alberi con piani fresati, fori trasversali, eccentrici | Intera parte finita in un ciclo | Richiede strumenti live e funzionalità dell'asse Y |
Come la lavorazione multiasse cambia il modo di pensare la configurazione
L'aggiunta di assi non aggiunge semplicemente movimento; cambia il sistema di riferimento. Su una macchina a 3 assi, un foro angolato viene creato posizionando il pezzo su un dispositivo angolato, quindi la posizione del foro dipende dalla precisione con cui viene bloccato il dispositivo. In una macchina multiasse, è la macchina stessa a ruotare il pezzo o l'utensile secondo l'angolo programmato e l'unico dato che conta è la posizione rotante calibrata. L'errore del dispositivo smette di accumularsi.
Anche la sequenza produttiva cambia forma:
- Modella la parte in CAD e convertila in CAM, definendo ogni caratteristica in un unico sistema di coordinate.
- Simulare il programma completo, compreso il movimento rotatorio, la distanza del portautensile e la corsa della tavola.
- Bloccare il pezzo una volta e sondare o indicare i bordi di riferimento.
- Eseguire il ciclo; la macchina posiziona automaticamente gli assi rotanti tra i tagli.
- Ispezionare le caratteristiche finite rispetto allo stesso sistema di coordinate, perché nulla è stato ribloccato.
Il guadagno di tolleranza deriva dalla rimozione dei morsetti. Una caratteristica lavorata dopo il terzo serraggio porta con sé l'errore accumulato di tutte le impostazioni precedenti. Lavorandolo nel bloccaggio originale si mantiene identico il punto di riferimento, motivo per cui le officine che mantengono una ripetibilità di 0,01 mm vedono meno pezzi di scarto anche quando il tempo ciclo cambia appena.
Quando la lavorazione multiasse ripaga
Non tutte le parti necessitano di cinque assi. I candidati tendono a condividere alcune caratteristiche: fori angolati, superfici curve delle rotaie, pareti dello stampo smussate o tagli interrotti che richiedono un orientamento costante dell'utensile. Le cinque famiglie di parti seguenti sono i candidati più forti:
- Parti strutturali aerospaziali – staffe a parete sottile, alloggiamenti per valvole e raccordi con porte angolate; i prototipi e le parti di produzione godono della stessa precisione con una sola impostazione.
- Componenti di stampi e matrici – nuclei, inserti ed elettrodi con superfici sgrossate, dove una passata di finitura a cinque assi evita i segni lasciati dal ri-serraggio.
- Impianti e strumenti medici – profili curvi in titanio e fori ad angolo composto, dove il posizionamento stabile protegge la geometria sensibile.
- Componenti per trasmissioni automobilistiche e motociclistiche – staffe di collegamento, hardware del motore e pedaliere che cambiano tra una revisione e l'altra e necessitano di un rapido nuovo preventivo.
- Componenti idraulici ed energetici – corpi valvola e connettori con porte forate a croce che devono incontrarsi al centro del materiale senza deriva.
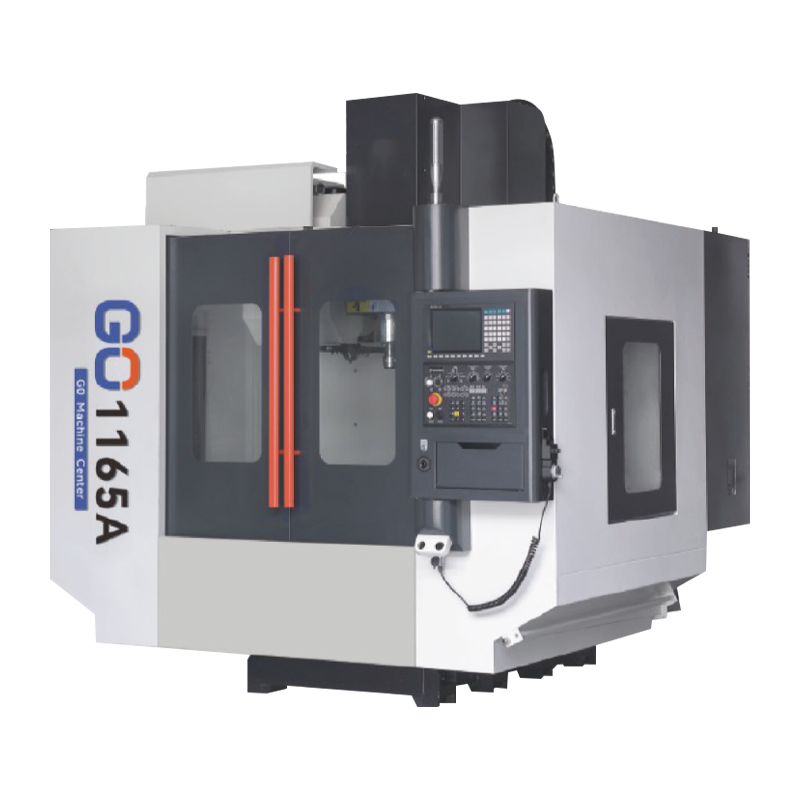
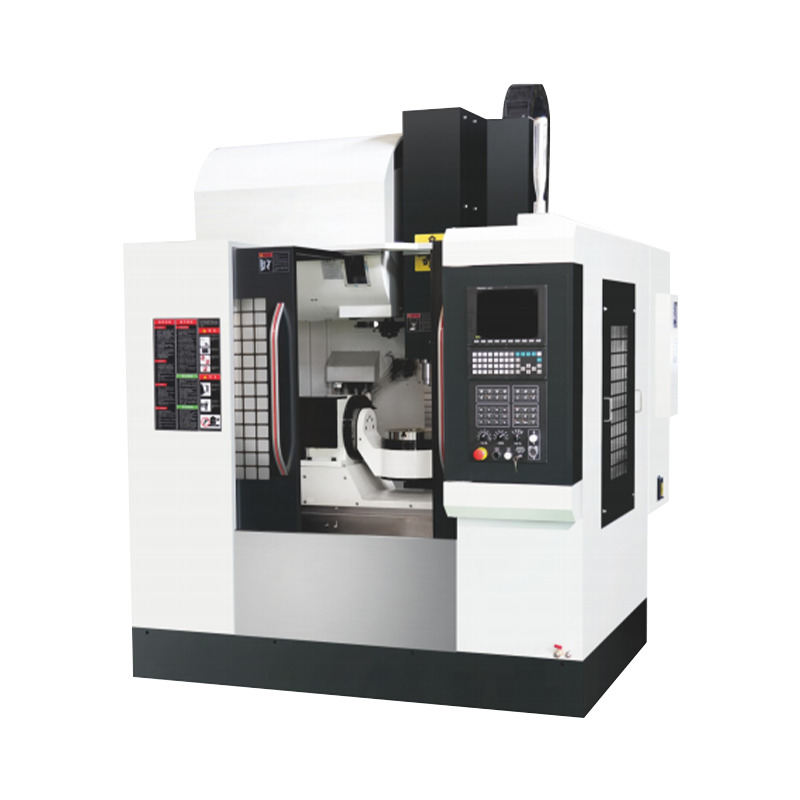
 Centro di lavoro per carichi pesanti ad alta velocità 1165A per fresatura rigida Questo centro di lavoro per carichi pesanti è caratterizzato da un'ampia base, guide ad ampia campata e viti a ricircolo di sfere pretensionate per mantenere la rigidità durante la fresatura a tavola rotante, rendendolo una scelta vincente quando utensili lunghi richiedono un taglio stabile. Visualizza il prodotto →
Dal punto di vista della fresatura, la rigidità determina se una tavola rotante fornisce la precisione nominale. Un VMC leggero può flettersi quando un lungo strumento pende su un dispositivo rotante; un centro di lavoro per carichi pesanti con mandrino ad alta velocità, come il 1165A, assorbe il carico e mantiene stabile la punta dell'utensile mentre la tavola si inclina e ruota.
Tornitura multiasse: dove centri di lavoro e torni convergono
La maggior parte degli articoli introduttivi sulla lavorazione multiasse parlano di centri di fresatura, ma le maggiori riduzioni di setup spesso si verificano sul lato tornitura. Un moderno centro di tornitura multiasse aggiunge un asse C sul mandrino principale, un asse Y sulla torretta e spesso un secondo mandrino. Un albero che una volta richiedeva tre operazioni, bloccaggio, trasferimento del contromandrino e quindi un centro di fresatura separato, ora può essere finito in un ciclo.
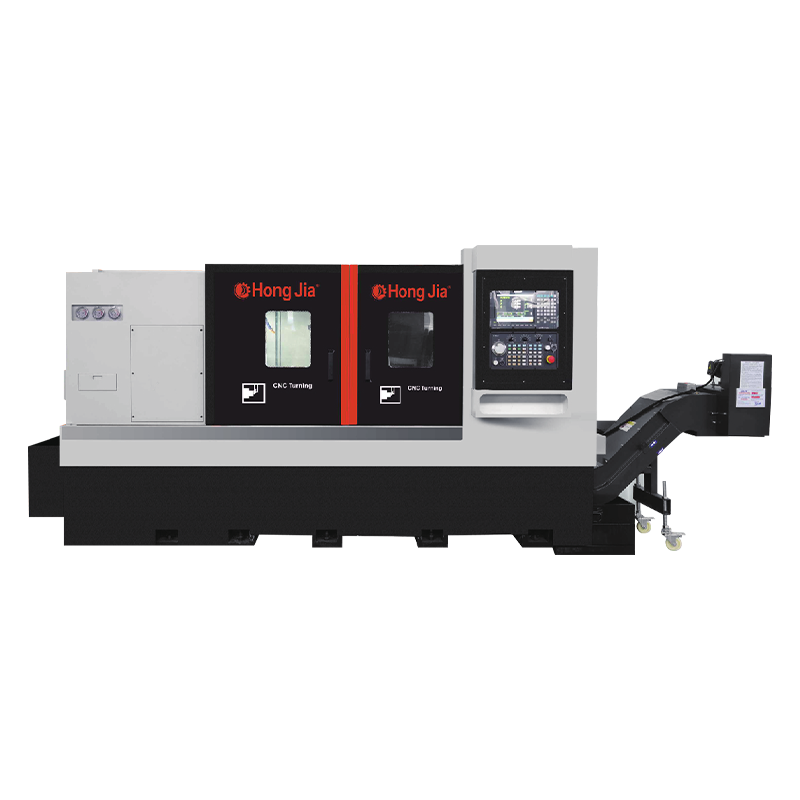
 Centro di tornitura con aggancio automatico a doppio mandrino NC-106DS Con il trasferimento automatico del pezzo tra il mandrino principale e quello secondario, questo centro completa entrambe le estremità di un albero in un unico ciclo, riducendo gli errori di bloccaggio e supportando tornitura, foratura, alesatura, fresatura e maschiatura per parti complesse. Visualizza il prodotto →
Il design a doppio mandrino va oltre. In una disposizione di aggancio automatico, il pezzo si sposta dal mandrino principale al contromandrino senza interrompere il programma. Entrambe le estremità dell'albero vengono lavorate nello stesso ciclo, quindi le caratteristiche della seconda operazione fanno riferimento al dato della prima operazione invece che a un nuovo bloccaggio. Ecco perché a soluzione di docking automatico a doppio mandrino è diventata la risposta standard per alberi complessi con caratteristiche su entrambe le estremità.
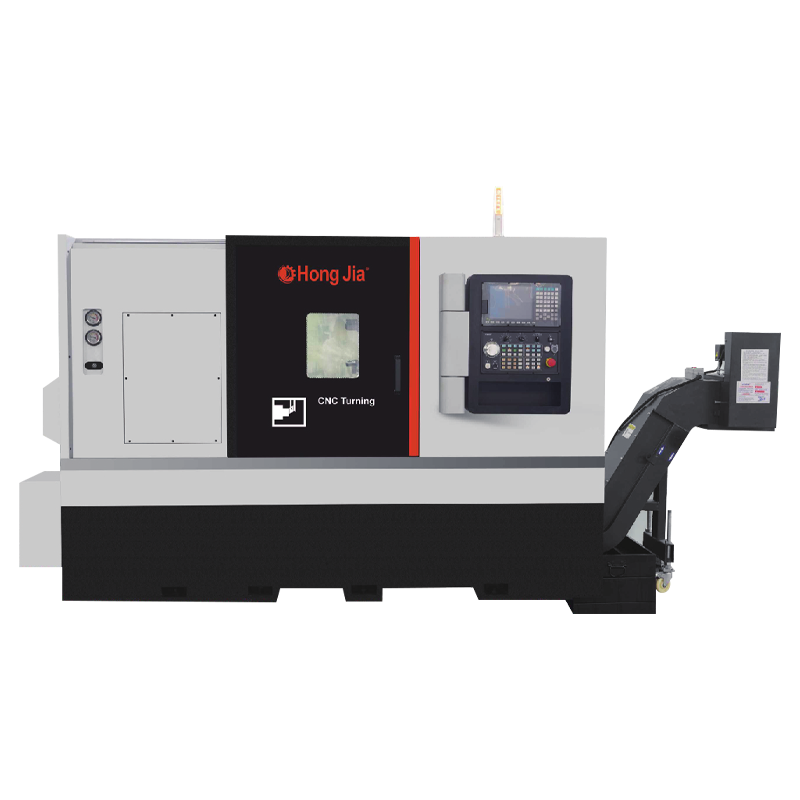
 Centro di tornitura multifunzione T36P con foratura e alesatura Questa macchina combina tornitura, foratura e alesatura in un unico setup, utilizzando una struttura rigida per il taglio pesante. Il mandrino integrato e il serbatoio del refrigerante rimovibile sono adatti a pezzi ad alta produzione che richiedono fori trasversali o caratteristiche eccentriche. Visualizza il prodotto →
La stessa logica si applica a fori, asole e parti piatte. Un centro di tornitura con capacità di foratura e alesatura, come il T36P, combina i diametri torniti con la foratura di fori incrociati, la fresatura di scanalature e la barenatura eccentrica. Il pezzo rimane bloccato mentre la torretta si sposta tra le operazioni, quindi la relazione tra il diametro tornito e il foro praticato è controllata dalla macchina anziché da una configurazione secondaria.
Cosa controllare prima di acquistare una macchina multiasse
Una macchina con più assi non migliora automaticamente l'officina. Questi cinque controlli prevengono gli errori di acquisto più comuni:
| Controlla | Perché è importante |
|---|---|
| Post-processore CAM | Una macchina multiasse è inutile senza un post-processore verificato; provalo sul controllo reale prima di firmare. |
| Precisione dell'asse rotante | Le tavole con ingranaggi a vite senza fine mostrano un gioco e le tavole ad azionamento diretto costano di più; richiedere i dati relativi al gioco e alla precisione di posizionamento dichiarati. |
| Controllo e simulazione | I cicli a cinque assi necessitano di previsione ad alta velocità e di prevenzione delle collisioni; gli operatori hanno bisogno di questi strumenti per lavorare in sicurezza. |
| Budget per attrezzature e attrezzature | Tavole rotanti, piastre di base e morsetti personalizzati aggiungono una quota significativa al prezzo della macchina; includili nel tuo ROI. |
| Formazione e servizio | La programmazione multiasse è una competenza separata; confermare che il fornitore può formare i programmatori e fornire diagnostica remota. |
Per molte officine, il primo passo più pratico verso il lavoro multiasse è a centro di tornitura orizzontale con utensili motorizzati, poiché alberi, flange e mandrini solitamente necessitano di caratteristiche di fresatura e foratura angolare che un centro di tornitura può raggiungere con un unico serraggio.
Realtà produttiva: cosa il multiasse non risolve
La lavorazione multiasse merita la sua reputazione, ma comporta anche vincoli che si manifestano dopo l'installazione. Le cinque sorprese più comuni sono:
- Il tempo CAM si sposta in ufficio – I percorsi utensile simultanei richiedono più tempo per essere generati e verificati rispetto ai programmi a tre assi che sostituiscono.
- Il tempo di ciclo può aumentare – una macchina che esegue un lavoro precedentemente distribuito su tre mandrini significa che la macchina è inattiva mentre gli utensili si indicizzano e il pezzo si trasferisce.
- Il rischio di collisione è più alto – tavole rotanti e portautensili lunghi riducono lo spazio libero, quindi la simulazione è obbligatoria, non facoltativa.
- L’area di lavoro si restringe – la tavola rotante solleva il pezzo e i componenti alti possono colpire la punta del mandrino prima che la tavola finisca la sua corsa.
- Cambiamenti nelle abilità dell'operatore – Le routine di tastatura, il presetting utensile e l'ispezione durante il processo contano più dell'esperienza di lavorazione convenzionale.
L'approccio pratico è quello di indirizzare il lavoro multiasse alle macchine dove il costo dell'asse è giustificato e di mantenere semplici parti prismatiche su semplici apparecchiature a tre assi. I negozi che gestiscono il mix ottengono deliberatamente il miglior rendimento su entrambi i tipi di macchine.
Un esercizio utile: prendi i tre pezzi più problematici in officina, conta le configurazioni di cui hanno bisogno oggi e fissa il prezzo degli stessi pezzi con preventivi a quattro e cinque assi. Se il numero di setup scende da quattro a uno, il business case si costruisce da solo. Da lì, la questione delle specifiche diventa più semplice: quanta capacità rotativa, quale velocità del mandrino e quale post-processore CAM. La lavorazione multiasse non è una categoria separata di produzione; è semplicemente la risposta normale per le parti che rifiutano di essere rifinite con un solo serraggio.
