





Non esitare a contattare quando hai bisogno di noi!
 Casa / Notizia / Notizie del settore / Spiegazione del linguaggio di codifica CNC: codice G, codice M e dialetti di controllo per macchinisti
Spiegazione del linguaggio di codifica CNC: codice G, codice M e dialetti di controllo per macchinisti
 2026.10.14
 Notizie del settore
Due torni affiancati nella stessa officina possono eseguire quello che sembra lo stesso programma e tuttavia comportarsi in modo diverso. Un controllo legge G71 come un ciclo di tornitura a due blocchi e sgrossa il pezzo esattamente come scritto; un altro si aspetta una chiamata di ciclo e attiva l'allarme sulla prima linea. Questa lacuna è il motivo per cui la frase linguaggio di codifica CNC merita una definizione reale anziché una risposta di una sola parola.
La risposta breve: il linguaggio di codifica CNC è il codice G, standardizzato come ISO 6983, costituito da lettere di indirizzo che descrivono movimento, avanzamento, velocità e selezione dell'utensile. Intorno a questo nucleo, ciascun costruttore di controlli sovrappone i propri codici M, cicli fissi, macro variabili e comandi di sincronizzazione. Impara il core standard e potrai leggere quasi tutti i programmi. Impara il dialetto e potrai effettivamente far funzionare la macchina.
Ciò che segue riguarda la struttura dei blocchi, i codici utilizzati ogni giorno, i gruppi modali e le trappole di ordinamento al loro interno, le principali famiglie dialettali, la programmazione di macro e sottomandrini e come provare un programma prima che tocchi il metallo.
In cosa consiste effettivamente il linguaggio di codifica CNC
Il codice G trasporta la geometria e l'avanzamento: dove viaggia l'utensile, quanto velocemente e lungo quale percorso. I codici M trasportano le funzioni della macchina: accensione e spegnimento del mandrino, refrigerante, bloccaggio e sbloccaggio del mandrino, cambio utensile, contropunta, arresto del programma. Le lettere dell'indirizzo forniscono i parametri: X, Y e Z per posizione, F per avanzamento, S per velocità, T per utensile e offset, N per numero di sequenza.
Tre dettagli catturano presto le persone. Sulla maggior parte dei centri di tornitura, X è programmato come diametro anziché come raggio, quindi X50.0 gira un diametro di 50 mm. L'avanzamento può essere al minuto (G98) o al giro (G99) e lo stesso valore F significa qualcosa di completamente diverso in ciascuna modalità. E il codice G non è un formato di file singolo: un controllo legge un dialetto specifico e un post-processore CAM deve essere scritto per quel dialetto prima che l'output venga eseguito.
Se stai ancora sviluppando la fluidità, a panoramica in linguaggio semplice dei fondamenti di tornitura e fresatura vale un'ora del tuo tempo prima di iniziare a modificare i programmi di produzione.
Anatomia di un singolo blocco
Un blocco è una riga di un programma e necessita solo degli indirizzi che cambiano. Un movimento di sgrossatura su un tornio potrebbe leggere N120 G01 X48.0 Z-32.0 F0.25: un numero di sequenza, un comando di interpolazione lineare, una posizione assoluta del diametro, una posizione Z assoluta e un avanzamento di 0,25 mm per giro.
Letto da sinistra a destra, il blocco è una frase: alla macchina viene detto che tipo di mossa fare, dove finire e quanto velocemente arrivarci. Le lettere che appaiono sono il vocabolario della lingua.
| Indirizzo | Cosa fa | Esempio |
|---|---|---|
| N | Numero progressivo del blocco; utile durante la ricerca o il riavvio a metà programma | N120 |
| G | Comando preparatorio o di movimento | G01 |
| X, Y, Z | Posizione target sugli assi principali; assoluto con G90, incrementale con G91 | Z-32.0 |
| U, W | Corsa incrementale su molti controlli di rotazione, con U solitamente scritto come diametro | U0.5 |
| F | Velocità di avanzamento; al minuto con G98, al giro con G99 | F0.25 |
| S | Velocità del mandrino in giri/min o velocità di superficie quando è attiva la velocità di superficie costante | S800 |
| T | Numero dell'utensile e numero dell'offset, spesso scritti insieme | T0303 |
| M | Funzioni della macchina come direzione del mandrino, refrigerante o arresto del programma | M08 |
| R, P, Q, D | Parametri di ciclo e compensazione; il significato dipende dal ciclo in uso | P100Q200 |
| # | Variabile macro utilizzata per l'aritmetica e per i valori passati | #100=25,0 |
La tabella è vocabolario; la grammatica è stato modale. Un controllo ricorda ciò che era attivo sulla riga precedente e continua ad applicarlo finché un altro comando dello stesso gruppo non lo sostituisce.
I codici G che incontrerai ogni giorno
Un programma di tornitura funzionante utilizza un insieme sorprendentemente ridotto di codici G. La tabella seguente copre la maggior parte di ciò che appare su un tornio a due assi in una settimana normale.
| Codice | Funzione | Utilizzo tipico |
|---|---|---|
| G00 | Posizionamento rapido, senza taglio | Avvicinarsi e ritrarre le mosse |
| G01 | Interpolazione lineare ad avanzamento impostato | Girarsi, affrontare, noioso |
| G02/G03 | Interpolazione circolare, oraria e antioraria | Raggi, raccordi, forme sferiche |
| G04 | Soffermarsi per un tempo prestabilito | Fondo di un foro cieco, pulizia della scanalatura |
| G20/G21 | Ingresso in pollici e metrici | Impostato una volta nella parte superiore del programma |
| G28 | Ritorno alla posizione di riferimento della macchina | Avvio e fine programma sicuri |
| G40/G41/G42 | Annullamento compensazione taglierina, sinistra e destra | Fresatura di profili e bordi |
| G43 | Compensazione della lunghezza dell'utensile | Cambi utensile su un centro di lavoro |
| G50/G92 | Blocco della velocità del mandrino o impostazione delle coordinate, a seconda del controllo | Limiti di velocità e configurazioni semplici |
| Da G54 a G59 | Sistemi di coordinate di lavoro | Più apparecchi su un tavolo |
| G70/G71 | Cicli di finitura e sgrossatura per tornitura | Asportazione di materiale su tornio |
| G76 | Ciclo di filettatura | Filettature interne ed esterne a punto singolo |
| G81/G83 | Cicli di foratura e foratura profonda | Schemi di fori, fori profondi |
| G84 | Ciclo di maschiatura | Tocco sincronizzato |
| G96/G97 | Accensione e spegnimento della velocità di superficie costante | Affrontare e girare a una velocità superficiale fissa |
| G98/G99 | Avanzamento al minuto e avanzamento per giro | Decidere come interpretare F |
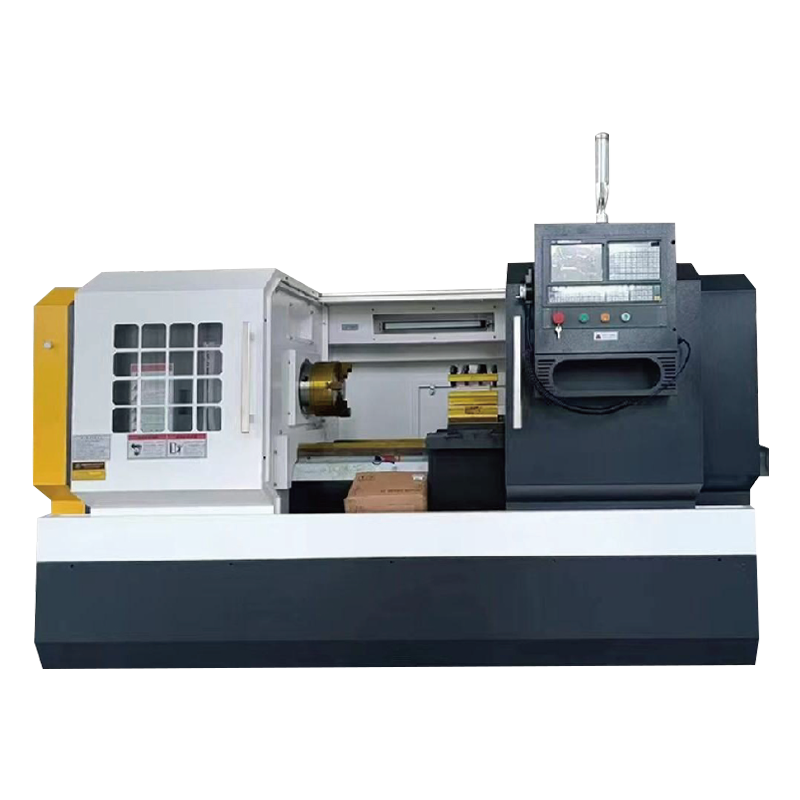
Su un tornio a due assi l'elenco si restringe ulteriormente. Sgrossatura, finitura, filettatura, foratura e velocità superficiale costante coprono la maggior parte del lavoro di produzione, motivo per cui i programmi di tornitura tendono ad apparire compatti finché non entra in gioco un utensile motorizzato o un secondo mandrino. Una macchina come il tornio orizzontale ad alta potenza CK6150 è programmata quasi interamente con G71, G70 e G76, con G96 che gestisce la velocità superficiale durante la sfacciatura.
 Tornio orizzontale CNC ad alta potenza CK6150 Tornio a controllo numerico Visualizza il prodotto →
Gruppi modali e trappole di ordinamento al loro interno
Ogni codice G appartiene a un gruppo modale e solo un codice alla volta di un gruppo può essere attivo. G00, G01, G02 e G03 si trovano nello stesso gruppo, quindi scrivere G01 annulla il movimento rapido che era attivo prima. Non è mai necessario disattivare un comando modale; emetti semplicemente il comando successivo dallo stesso gruppo quando il tipo di mossa cambia.
Alcuni codici non sono modali e agiscono solo sul blocco in cui compaiono. La sosta G04, il ritorno al riferimento G28 e i movimenti delle coordinate macchina G53 sono i soliti esempi.
Ordinare all'interno di un blocco è altrettanto importante. Quattro abitudini prevengono la maggior parte delle sorprese:
- Mettere il comando dell'unità (G20 o G21) prima di qualsiasi coordinata e mai nel mezzo di un ciclo attivo.
- Impostare la modalità di avanzamento (G98 o G99) prima del primo valore F. Passando da al giro a al minuto con lo stesso numero F è possibile modificare la velocità di avanzamento effettiva di un fattore superiore a cento.
- Posiziona una chiamata utensile e il suo offset sulla linea prima della mossa che lo utilizza, non dopo.
- Ritrarre con G00 in una posizione sicura prima di annullare la compensazione della taglierina o un ciclo fisso.
Queste non sono preferenze stilistiche. Decidono se il blocco successivo è un rapido nel pezzo o un avanzamento controllato alla profondità di taglio.
Dialetti: perché lo stesso lavoro richiede codici diversi
Lo standard definisce il nucleo del linguaggio, non tutto. La filettatura, i cicli di foratura, la gestione degli utensili e la sintassi delle macro sono lasciati al costruttore del controllo, quindi un programma scritto per una famiglia di controlli generalmente necessita di modifiche prima di essere eseguito su un'altra.
Due famiglie compaiono più spesso sui torni e sui centri di tornitura per uso generale: i cicli multiblocco in stile Fanuc e le chiamate di ciclo in stile Siemens. Nella programmazione quotidiana le differenze appaiono così.
| Funzione | Controllo in stile Fanuc | Controllo in stile Siemens |
|---|---|---|
| Filettatura | G76 con due o più blocchi di parametri | G33 o una chiamata di ciclo di filettatura dedicata |
| Cicli di perforazione | G81, G83 con parametri R e Q | Ciclo delle chiamate con parametri di profondità, sosta e ritrazione |
| Compensazione del raggio utensile | G41 e G42 con un numero di offset D | G41 e G42 con il raggio prelevato dalla tabella utensili |
| Chiamata del sottoprogramma | M98 con un numero di programma | Un nome di sottoprogramma o un'istruzione di chiamata esplicita |
| Macrovariabili | Variabili numerate scritte con # | Parametri R |
| Velocità superficiale costante | G96 con morsetto di velocità separato | G96 con un parametro limite superiore |
Ecco la conseguenza pratica per l'acquirente: il dialetto viene deciso al momento dell'acquisto, non successivamente in fabbrica. Se si sceglie un tornio con un controllo Siemens 808D, allora i programmi, il post-processore e la formazione degli operatori devono corrispondere a quella scelta. Una macchina come il tornio verticale a colonna singola CK5116B, fornita con il sistema Siemens 808D, non accetterà un file di ciclo in stile Fanuc senza che i blocchi di ciclo vengano riscritti.
 CK-5116B Tornio verticale CNC a colonna singola Siemens 808D Tornio a controllo numerico Visualizza il prodotto →
Macro, sottoprogrammi e lavoro sottomandrino
Una volta che una famiglia di parti condivide una forma e differisce solo per le dimensioni, la modifica manuale di ciascun programma smette di avere senso. Due funzionalità rimuovono gran parte di quel lavoro e una terza modifica il modo in cui è pianificata l'intera sequenza.
Sottoprogrammi
Un sottoprogramma contiene una sequenza ripetuta - un profilo di scanalatura, una sagoma di fori, una passata di sbavatura - e viene richiamato dal programma principale. Modificare il sottoprogramma una volta e ogni programma chiamante acquisirà la modifica all'esecuzione successiva.
Variabili macro e cicli
Le variabili macro memorizzano i numeri con cui il programma può calcolare. Una singola macro può annoiare una famiglia di diametri, spostando una variabile tra le passate e fermandosi su una condizione, invece di duplicare lo stesso ciclo per ogni dimensione. Poiché la sintassi aritmetica è specifica del dialetto, i programmi ricchi di macro sono la parte meno portabile di qualsiasi libreria di programmi.
Due mandrini, due canali
Su un centro di tornitura bimandrino il programma deve coordinare anche due mandrini: taglio sul mandrino principale, troncatura, passaggio del pezzo grezzo al contromandrino, finitura della seconda faccia. I codici di sincronizzazione e i comandi di attesa impediscono ad entrambe le parti di entrare in collisione, e questa è l'area meno standardizzata del linguaggio. È esattamente il territorio coperto da macchine come il centro di tornitura con docking automatico a doppio mandrino NC106DS, dove la sequenza di trasferimento è incorporata nella progettazione della macchina piuttosto che improvvisata nel programma.
 Centro di tornitura orizzontale con aggancio automatico a doppio mandrino NC-106DS Il centro di tornitura orizzontale con aggancio automatico a doppio mandrino è una macchina utensile avanzata che integra molteplici funzioni di lavorazione come tornitura, foratura, alesatura... Visualizza il prodotto →
Come provare un programma prima che tagli il metallo
Quasi ogni crash ha la stessa forma: il codice non è mai stato verificato rispetto allo stato reale della macchina. Una breve routine li cattura quasi tutti.
- Simula sul controllo o in CAM e verifica il percorso utensile rispetto al disegno, non solo per le collisioni.
- Eseguire il programma con l'override rapido ridotto e il blocco singolo attivo, osservando la visualizzazione della distanza da percorrere ad ogni avvicinamento.
- Spostare Z in positivo di una quantità sicura ed eseguire l'intero programma in aria, confermando i cambi utensile, gli offset, la direzione del mandrino e il refrigerante.
- Taglia la prima parte con l'override dell'avanzamento ridotto, quindi controlla ogni dimensione rispetto al disegno prima di rilasciare il programma in produzione.
- Registrare gli offset, la versione del programma e l'elenco degli strumenti su un foglio di installazione in modo che l'esecuzione successiva inizi da valori noti anziché dalla memoria.
Due minuti di lavoro su un blocco singolo alla macchina costano molto meno di un portautensile rotto o di un lotto scartato.
Cosa chiedere prima di acquistare una macchina
Poiché il linguaggio di codifica è legato al controllo, la scelta della macchina e la pratica di programmazione costituiscono la stessa decisione. Prima di firmare è opportuno confermare per iscritto alcuni punti:
- Quale controllo è montato e quale dialetto significa per cicli, macro e sottoprogrammi.
- Se esiste già un post-processore per il tuo sistema CAM per quel controllo.
- Quanta memoria di programma ha il controllo e se è necessaria l'alimentazione a goccia per file di superfici di grandi dimensioni.
- Quanti offset pezzo e offset utensile sono disponibili per le configurazioni multi-attrezzatura.
- Se sono inclusi programmi campione, backup dei parametri e formazione degli operatori.
- Qual è lo standard di accettazione dichiarato e se il taglio di prova viene eseguito sulla tua parte o su una parte dimostrativa.
Un costruttore che ha dedicato due decenni alla produzione di attrezzature per il taglio dei metalli e spedisce circa mille unità all'anno tende ad avere risposte precise a queste domande. Puoi leggere di più su background e storia del team dietro questi torni prima di selezionare un modello.
